O compensado é feito descascando a tora, aquecendo-a, transformando-a em lâmina no torno, secando a lâmina, colando as folhas com a grã de cada uma cruzada em relação à de baixo e prensando a pilha a quente até virar uma chapa plana. A agência ambiental dos EUA (EPA) conta nove etapas numa fábrica. O que decide se a chapa sai plana, bem colada e na espessura está dentro desses verbos, e é aí que a lâmina de miolo se ganha ou se perde.
Este guia percorre a sequência na ordem. Onde uma etapa muda o que o comprador deve pedir na lâmina de miolo, o texto diz.
Como o compensado é feito, etapa por etapa
| # | Etapa | O que acontece |
|---|---|---|
| 1 | Estoque de toras | As toras esperam no pátio até serem processadas |
| 2 | Descasque e corte no comprimento | A casca sai; a tora vira bloco do tamanho do torno |
| 3 | Cozimento a vapor | O bloco é aquecido e encharcado para laminar sem rasgar |
| 4 | Torneamento | O torno gira o bloco contra a faca e corta uma folha contínua |
| 5 | Corte e classificação | A folha é cortada no tamanho e separada por classe |
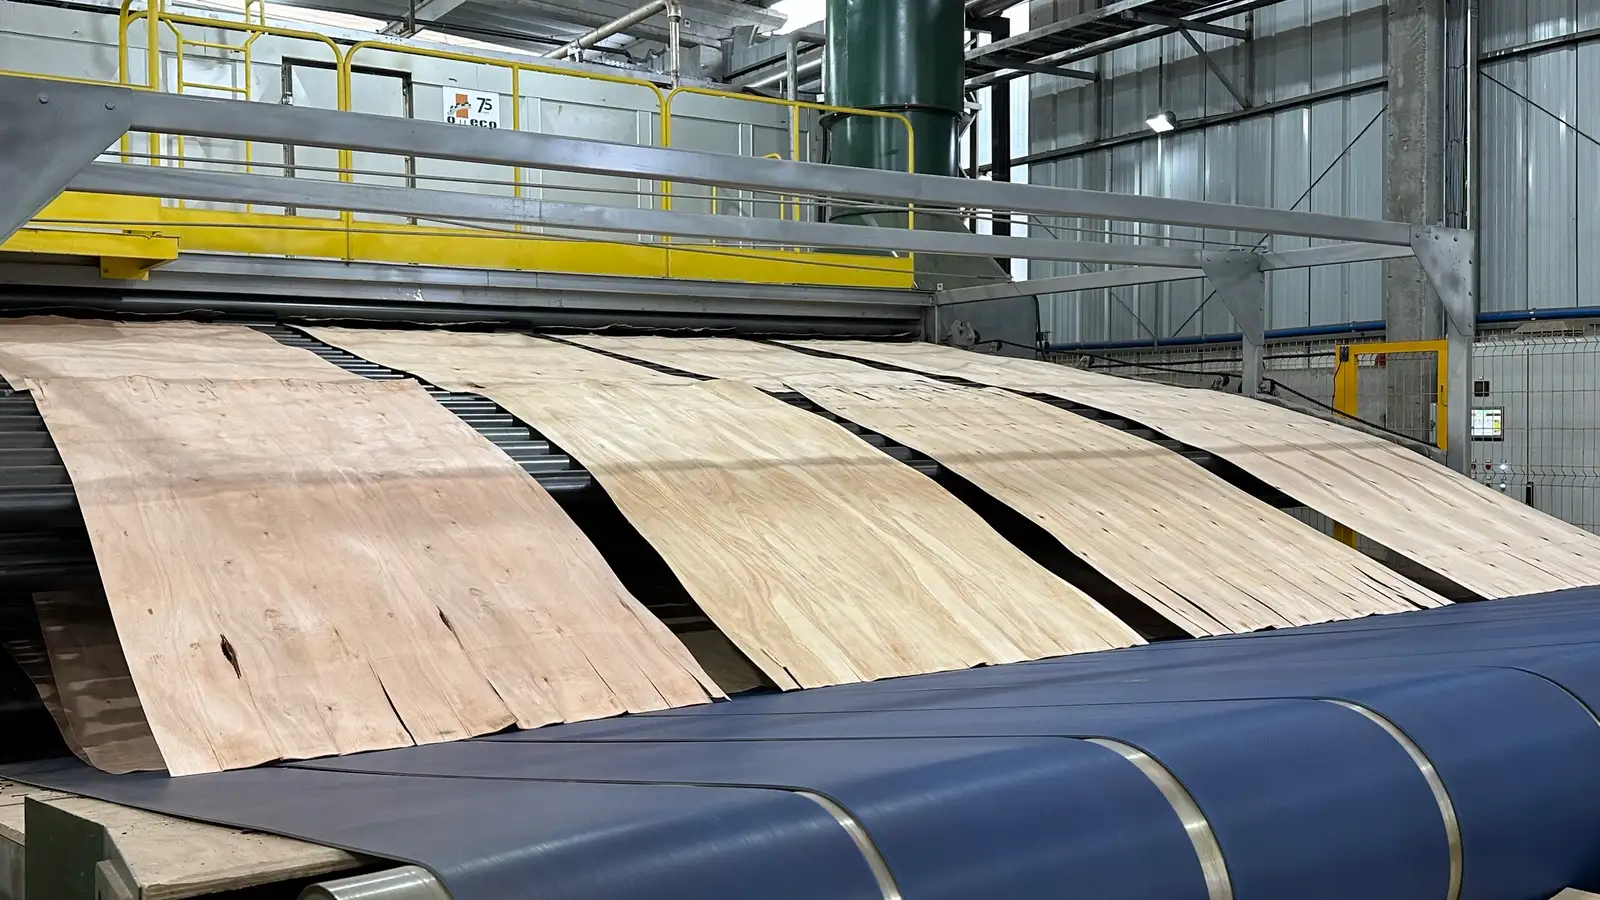
| 6 | Secagem | A lâmina passa pelo secador até a umidade que a cola pede |
| 7 | Colagem e montagem | A cola é espalhada e as lâminas são empilhadas em cruz |
| 8 | Prensagem | Calor e pressão curam a cola |
| 9 | Esquadrejamento, lixamento e classificação da chapa | A chapa é esquadrejada, lixada e classificada |
A lista de nove etapas segue a descrição da EPA para fábricas de compensado de conífera e de folhosa (AP-42, seção 10.5, janeiro de 2002). Cada fábrica varia nos detalhes, e algumas pulam etapas que outras fazem.
O que acontece com a tora antes do torno: descasque e cozimento a vapor
A tora é descascada primeiro, sem danificar a madeira, e cortada em blocos do comprimento do torno. A FAO dá 240 a 270 cm como comprimento normal. Depois o bloco é aquecido: a EPA descreve aquecimento a cerca de 93 °C em banho de água quente, vapor, aspersão de água quente ou uma combinação, para que o torno corte melhor e a lâmina saia com superfície melhor (AP-42, 2002). A FAO chama a etapa de condicionamento e a descreve como a exposição dos blocos a calor e umidade (FAO Forestry Paper 93, 1990).
Madeira fria e dura rasga sob a faca. Madeira aquecida é mais macia, laminada com menos resistência, e a lâmina sai com a face mais lisa e menos trincas no lado que ficou contra a faca. Na LG Madeiras, as toras são cozidas a vapor antes do torno.
Para o comprador: é por isso que duas lâminas da mesma espécie e da mesma espessura podem colar de forma diferente. Pergunte se o fornecedor condiciona as toras antes de laminar. É o principal controle sobre o reveso (veja a próxima seção).
Como a lâmina é feita no torno: faca, barra de pressão e reveso
A lâmina é feita num torno rotativo: o bloco gira em torno do próprio eixo enquanto uma faca corta uma folha contínua, como quem desenrola papel de um rolo. A EPA observa que a madeira é comprimida por uma barra de pressão, que aperta a madeira logo à frente da faca, enquanto a faca corta, e que a lâmina típica tem cerca de 3 mm. Lâmina decorativa é fatiada bem mais fina (AP-42, 2002). No compensado de construção e de embalagem, quase toda a lâmina é cortada em torno (FAO, 1990).
Dois efeitos aparecem no lado da faca. A faca abre trincas finas, chamadas de reveso (fissuras do torno; em inglês, lathe checks). O lado com as trincas é o lado aberto, e o outro é o lado fechado. Quanto mais fundo o reveso, mais cola a lâmina absorve e mais fraca fica a colagem daquela folha. A profundidade depende da temperatura da madeira, da regulagem da faca e da barra de pressão e da espessura da lâmina. A regulagem e os números variam de fábrica para fábrica, e este artigo não cita nenhum.
O torno sem fuso segura e gira a tora por rolos na superfície externa, em vez de fusos nas duas pontas. Sem fusos no centro, o bloco pode ser laminado até um miolo menor. Um fabricante de equipamento lista 30 mm de diâmetro mínimo do miolo no seu torno sem fuso (Raute, ficha do modelo R3). A literatura de patentes aponta a contrapartida: esse tipo de torno trabalha melhor com toras que foram arredondadas antes. Serve bem a eucalipto e pinus de plantação, onde a tora tem diâmetro modesto.
Para o comprador: a espessura e o reveso são definidos aqui. Lâmina de espessura desigual não tem conserto depois. A conta de espessura, com tolerância, está em lâmina de miolo para compensado: espessuras e formatos.
Corte e classificação: como a lâmina ganha tamanho e classe
A folha contínua é cortada em pedaços. A FAO descreve a lâmina verde cortada no tamanho à mão ou por facas de alta velocidade, depois classificada, estocada e livrada de defeitos. A EPA dá a largura típica cortada de 1,37 m (54 pol.), que deixa folga para a retração e o refilo (AP-42, 2002). A classificação nesse ponto separa a lâmina das capas da lâmina do miolo.
Para o comprador: é aqui que o formato é decidido. A lâmina que será refilada depois da prensa é cortada com sobremedida.
Por que a lâmina é seca, e até que umidade?
A lâmina recém-torneada está molhada, e cola não adere a madeira molhada. O secador leva a lâmina à umidade que a resina e a prensa pedem. As fontes dão faixas diferentes: a EPA relata lâmina seca entre 1% e 15% de umidade (base seca), com meta que depende da resina, em secadores a 150 a 200 °C típicos (AP-42, 2002). A FAO descreve 2% a 10% e temperaturas de 90 a 160 °C (1990). A FAO acrescenta que a secagem da lâmina responde por cerca de 70% da energia térmica usada na produção de compensado.
Lâmina que sai do secador fora da meta volta para um ressecador. Na LG Madeiras, a lâmina é seca com vapor da caldeira a biomassa da própria empresa e sai com 0% a 15% conforme o pedido, quase sempre de 8% a 10%.
Para o comprador: escreva a umidade como faixa, com o local e o método de medição. O Wood Handbook (FPL-GTR-282, 2021, capítulo 13) recomenda manter a umidade da lâmina a mais baixa possível para colas de cura a frio, porque lâmina seca demais é quebradiça e difícil de manusear, e aponta cerca de 4% como o mínimo prático. Qual ponto da faixa serve depende da sua cola.
Como a lâmina é classificada: capa e miolo
Depois de seca, a lâmina é separada de novo pela aparência. A norma de chapa (PS 1, a norma americana de compensado estrutural) nomeia as classes de lâmina N, A, B, C Plugged, C e D, da lisa e pintável à de uso utilitário. A capa é a superfície visível e leva as classes mais altas; o miolo fica por dentro e aceita nós, pequenas fendas e manchas que uma capa não aceitaria. Na LG Madeiras, a classe padrão do miolo é C/D, e outra classe pode ser definida em pedido especial. A lâmina é inspecionada durante a produção e na saída do secador.
Para o comprador: uma letra sozinha (“miolo C/D”) significa coisas diferentes para compradores diferentes. Combine limites para nós, fendas e bordas quebradas. Como escrever isso no pedido está em lâmina de miolo para compensado: espessuras e formatos.
Como são a colagem e a montagem: grã cruzada e número ímpar de lâminas
A resina é espalhada por rolos, cortina ou spray. A EPA nomeia duas resinas principais: fenol-formaldeído para compensado de conífera e para as classes exteriores do de folhosa, e ureia-formaldeído para as classes internas do de folhosa. A cola vai em geral nas duas faces de uma lâmina, que depois é colocada entre duas lâminas sem cola (AP-42, 2002).
Cada lâmina é posta com a grã a 90 graus da vizinha. A chapa precisa ser simétrica dos dois lados de um centro neutro, ou empena. Por isso o compensado tem número ímpar de lâminas: uma chapa de cinco lâminas tem a contracapa com a grã no sentido do comprimento, uma lâmina cruzada, o miolo com a grã no sentido do comprimento, outra lâmina cruzada e a capa. A EPA descreve exatamente essa sequência. A grã cruzada também dá à chapa resistência nos dois sentidos e estabilidade dimensional.
As normas acrescentam limites. Para o compensado estrutural pela PS 1, chapas acima de 3/8 pol. até 3/4 pol. exigem no mínimo 5 lâminas, e a madeira com grã cruzada deve somar de 33% a 70% da espessura (PS 1-19, Tabela 4 e seção 5.8). A norma indiana IS 303, para compensado de uso geral, classifica as chapas pelo número de lâminas (3, 5, 7, 9, 11 e mais), segundo o manual de produto do BIS (dezembro de 2018).
Para o comprador: a regra do número ímpar é o motivo de a lâmina de miolo precisar chegar na mesma espessura em todo lote. Uma folha mais grossa de um lado do centro desequilibra a chapa.
Como as chapas são prensadas: prensa a frio e prensa a quente
A prensagem tem duas tarefas: espremer a cola numa camada fina sobre cada folha e ativar a resina. A EPA dá temperaturas típicas de prensa quente de 132 a 165 °C para compensado de conífera e de 107 a 135 °C para compensado de folhosa, por 2 a 7 minutos, conforme a espécie, a resina e o projeto da prensa (AP-42, 2002). A FAO relata temperaturas de prato da prensa quente de 80 a 180 °C, em prensas de 5 a 25 aberturas (chamadas daylights). Algumas linhas também usam uma prensa a frio antes da quente, para achatar a pilha e distribuir a cola entre as lâminas, embora a FAO note que as linhas mais novas não a usam mais (1990).
Para o comprador: a prensa comprime a chapa, e a espessura perdida é um número da sua própria linha. Meça antes de fixar a espessura da lâmina no pedido.
Esquadrejamento, lixamento e classificação da chapa
Depois da prensa, as bordas são refiladas e a chapa é lixada até a espessura final. A FAO descreve serras de esquadrejar seguidas de lixadeiras de cinta larga ou de tambor, e dá 1220 × 2440 mm como formato comum de chapa (1990). A chapa é então classificada pela lâmina da capa e da contracapa, e por isso as classes aparecem em pares, como A-B ou B-C (APA, The Engineered Wood Association, orientação sobre classes da PS 1).
Para o comprador: o que a lixadeira tira sai da espessura de lâmina que você pagou. É a razão de a lâmina de capa ser fina e a lâmina de miolo ficar com a maior parte da espessura.
Como o LVL é feito e no que difere do compensado
O LVL (laminated veneer lumber) é feito do mesmo jeito até a prensa, mas as lâminas ficam em geral com a grã no mesmo sentido, em vez de cruzar a cada folha. O Natural Resources Canada descreve as lâminas como normalmente paralelas entre si, o que dá uma viga ou prancha resistente no comprimento. Alguns fabricantes europeus produzem LVL com algumas lâminas cruzadas, para ganhar estabilidade dimensional.
Como todas as folhas correm no mesmo sentido, um pequeno erro de espessura em cada lâmina se soma ao longo da viga. É por isso que a tolerância pesa mais no LVL do que no compensado. O que mais conferir no fornecedor está em lâmina de eucalipto para LVL e compensado.
Onde entra a lâmina de miolo, e o que o fabricante de compensado deve pedir
A lâmina de miolo são as folhas de dentro da chapa, entre as capas. É a maior parte da chapa em espessura, e é a lâmina que passa com mais frequência pelas etapas 3 a 6 acima. Cinco pontos passam do processo para o pedido de compra:
- Espessura e tolerância em milímetros, medidas a seco depois do secador (torneamento e secagem).
- Faixa de umidade e como ela é medida (secagem).
- Reveso: pergunte se as toras são condicionadas a vapor antes do torno (cozimento e torneamento).
- Classe com limites para cada defeito (classificação).
- Formato da folha, com sobremedida se você refilar depois da prensa (corte).
Onde a LG Madeiras entra
A LG Madeiras não fabrica compensado. Fornece a lâmina que vai dentro dele. Em Ituporanga, SC, a LG lamina Eucalyptus grandis, Eucalyptus dunnii e pinus de florestas plantadas próprias e de parceiros, só grandis, só dunnii ou misto, conforme o pedido. As toras são cozidas a vapor e laminadas em torno sem fuso, e a lâmina é seca com vapor da caldeira a biomassa da própria LG. Ela é inspecionada durante a produção e na saída do secador.
A lâmina vai de 1,8 a 4,0 mm, com tolerância normal de 0,10 mm para menos e 0,20 mm para mais. A umidade é combinada por pedido, de 0% a 15%, quase sempre de 8% a 10%. A classe padrão do miolo é C/D. Os formatos são 4×8, 4×4 e europeu. Quando o pedido é certificado, a LG fornece lâmina FSC 100%.
Veja a lâmina de eucalipto e pinus da LG e envie sua especificação (espessura, formato, umidade e classe) pelo formulário para receber uma proposta.
Fontes
- U.S. Environmental Protection Agency. AP-42, Compilation of Air Emissions Factors, Chapter 10.5: Plywood Manufacturing, descrição do processo (10.5.2). Janeiro de 2002. Consultado em novembro de 2026.
- FAO. Energy conservation in the mechanical forest industries, FAO Forestry Paper 93, seção 1.3, produção de compensado. Roma, 1990.
- U.S. Department of Commerce / NIST. Voluntary Product Standard PS 1-19, Structural Plywood: classes de lâmina, Tabela 4 e seção 5.8. 2019.
- Bureau of Indian Standards. Product Manual for Plywood for General Purposes according to IS 303:1989. Dezembro de 2018.
- Forest Products Laboratory. Wood handbook: wood as an engineering material, General Technical Report FPL-GTR-282, capítulo 13 (secagem e controle da umidade), produtos colados. Madison, WI, 2021.
- Natural Resources Canada. Laminated veneer lumber.
- Raute. Veneer lathe R3: diâmetro mínimo do miolo, ficha do torno sem fuso.
- Processo e especificação de lâmina da LG Madeiras, 2026.